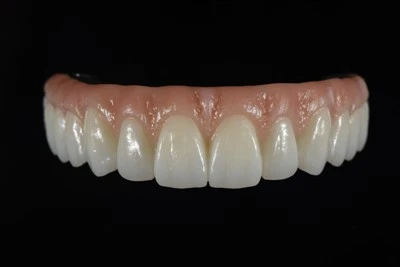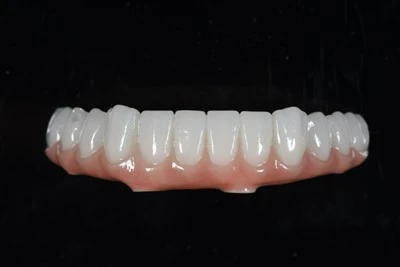


Digitalna proteza je potpuna ili djelomična uklonjiva proteza dizajnirana i proizvedena putem aCAD/CAM radni tok- intraoralno skeniranje, kompjuterski potpomognuto projektovanje i subtraktivno glodanje iliaditivno 3D štampanje- radije nego konvencionalne tehnike otiska i pakovanja u tikvice.
Thetačnost digitalne protezenije određena niti jednom mašinom, materijalom ili softverskom platformom. To je složeni rezultat koliko je precizno svaka fazatok rada digitalne protezesnima, prevodi i reproducira pacijentovu oralnu anatomiju.
Za stomatologe i zubotehničke laboratorije to znači dapreciznost digitalne proteze, konačno uklapanje, okluzija, retencija i količina prilagođavanja stolice sve ovisi o tome koliko je dobro kontroliran kompletan radni tok.

Pet faza koje određuju tačnost digitalne proteze
Preciznost digitalne proteze je lanac, a svaka karika ili čuva ili degradira dimenzionalnu istinu originalne anatomije. Pet faza su prikupljanje podataka, snimanje odnosa čeljusti, CAD dizajn, metoda proizvodnje i ponašanje materijala.
Greška unesena u bilo kojoj fazi širi se nizvodno - nepreciznost skeniranja od 100 mikrona postaje 150-mikronska bazna razlika nakon projektne interpolacije i potencijalno veća nakon polimerizacijskog skupljanja tokom proizvodnje.
Ono što razlikuje preciznu digitalnu protezu od neprecizne je koliko dobro svaka faza kontrolira vlastiti budžet grešaka i koliko su te faze čvrsto integrirane.
iz tog razloga,izrada digitalnih protezatreba procijeniti kao kompletan proces, a ne posmatrati samo skener, CAD softver, glodalicu ili 3D printer.
Intraoralno skeniranje i preciznost digitalne proteze
Istinitost naspram preciznosti
Dvije metrike definiraju performanse skenera, a njihovo zbunjivanje dovodi do pogrešnog izbora opreme.
istinitostmjeri koliko su skenirani podaci bliski stvarnoj fizičkoj anatomiji – sistematskom odstupanju od stvarnosti.
Preciznost, koji se također naziva ponovljivost, mjeri koliko dosljedno skener proizvodi isti rezultat u višestrukim skeniranjima istog objekta.
Skener može biti vrlo precizan, ali stalno neprecizan, stvarajući svaki put isti pogrešan model.
Za bezube lukove, istinitost je važnija od preciznosti. Sluzokoža je pokretna, kompresibilna i nema fiksne referentne tačke kao što su površine zuba.Skeniranje zubnog lukaje stoga fundamentalno teže od skeniranja zupčastog luka s jasnom anatomijom zuba radi poravnanja šavova.
Preciznost ovog prvog koraka direktno utiče na sledećetačnost baze protezei adaptacija tkiva.
Tehnologija skenera i njena ograničenja
Trenutni intraoralni skeneri koriste optičke principe kao što su konfokalna mikroskopija, triangulacija ili optička koherentna tomografija. Svaki od njih ima kompromise u tome kako se nosi sa bezubim lukom:
|
Princip skenera |
Snaga |
Ograničenje za lukove bez zuba |
|
Konfokalno optičko skeniranje |
Visoka istinitost na glatkim površinama; dobro obrađuje vlažna polja |
Greške u šivanju na dugim rasponima bez karakteristika |
|
Skeniranje zasnovano na triangulaciji |
Brzo snimanje; efikasan na jasno definisanoj anatomiji površine |
Može se boriti sa sjajnom sluznicom i dubokim predvorjima |
|
Optička koherentna tomografija |
Podaci razriješeni dubinom; potreban minimalan puder |
Sporije; ograničena klinička validacija za proteze sa punim lukom |
Bezubi luk nema anatomske orijentire koji pomažu algoritmima šivanja da poravnaju uzastopne okvire slike. A 2024konsenzus stručnjaka o intraoralnom skeniranjuprimetio je da strategija skeniranja - put kojim operater sledi - direktno utiče na tačnost, i da još uvek ne postoji jedinstveni standard za protokole skeniranja bezubog luka.
Bitna je strategija skeniranja
Za pacijente bez zuba, putanja skeniranja nije manji tehnički detalj - ona je determinantadigitalna proteza.
Preporučeni pristup prvo skenira greben, a zatim se proteže bočno u vestibularne i lingvalne brazde. Skeniranjem predvorja pod funkcionalnom tenzijom, pri čemu pacijent pomiče obraze i jezik, hvata se dinamička granica koja određuje brtvljenje proteze.
Statičko skeniranje sluznice u mirovanju može proizvesti bazu proteze koja odgovara anatomiji u mirovanju, ali gubi pečat pod funkcionalnošću.
Kliničke studije pokazuju da kako se bezubi raspon povećava, i istinitost i linearna tačnost digitalnih otisaka značajno opadaju. Lukovi Kennedy klase I sa slobodnim produžecima pokazuju mjerljivo nižu preciznost od ograničenih defekata.
intraoralno skeniranje za predvidljive nadoknademože pomoći u smanjenju nizvodnih grešaka prije početka CAD dizajna.
- Skeniranje je temelj. Nijedna količina sofisticiranog dizajna ili proizvodnje digitalnih proteza ne može povratiti tačnost koja nikada nije zabilježena.

Evidencija odnosa vilice i okluzija proteze
Problem centralnih odnosa
Snimanje ispravne vertikalne dimenzije okluzije (VDO) i centrične relacije (CR) je mjesto gdje mnoge digitalne proteze ne uspijevaju - ne nužno u pristajanju baze proteze, već u okluziji.
Savršeno prilagođena baza s pogrešnim odnosom čeljusti i dalje je neprecizna proteza.
Digitalni tokovi posla nude dva pristupa:
- Digitalno trasiranje gotičkog luka:Elektronski uređaji za snimanje čeljusti snimaju CR u tri dimenzije, unoseći podatke direktno u CAD softver. Ovo smanjuje grešku u prijenosu, ali zahtijeva dodatni hardver i saradnju sa pacijentom.
- Registracija ugriza zasnovana na skeniranju:Već postojeća proteza ili voštani rub se skenira u okluziji, a prostorni odnos se izdvaja iz skeniranja. Ovo je brže, ali nasljeđuje svaku grešku na obodu ili postojećoj protezi.
Zašto ova faza ne uspijeva
Najčešći kvar nije nužno uređaj za snimanje. Pretpostavka je da jedan statički zapis predstavlja pacijentov funkcionalni položaj vilice.
Pacijenti sa resorbiranim izbočinama i nestabilnim neuromišićnim obrascima mogu pokazati 0,5-1 mm neslaganja između zabilježenog CR i njihovog uobičajenog puta zatvaranja. To neslaganje se direktno prevodi u okluzalne interferencije na gotovoj protezi.
Digitalni tok posla ne eliminiše ovaj problem. Jednostavno može ubrzati izradu proteze od netočnih podataka o odnosu čeljusti.
iz tog razloga,preciznost digitalne protezeuvijek treba uključivati okluzalnu tačnost, a ne samo adaptaciju na strani tkiva.
Parametri CAD dizajna koji utječu na pristajanje proteze
Parametri dizajna koji utiču na tačnost
TheCAD dizajn digitalne protezefaza je u kojoj neobrađeni podaci skeniranja postaju fizički protetski dizajn. Ključni parametri koji određuju konačnu točnost uključuju:
- Postavljanje zaustavljanja tkiva:Gdje softver postavlja krute kontaktne zone na gips utiče na to kako se sjedišta baze. Loše postavljeni graničnici za tkivo mogu uzrokovati ljuljanje.
- Dizajn post-brane:Dubina i širina stražnjeg palatinalnog pečata određuju retenciju. Softverski generirane pregrade koje su previše plitke mogu proizvesti labave proteze, dok prevelika dubina može uzrokovati traumu tkiva i podizanje baze.
- Proširenje granice:Digitalna granica mora odgovarati funkcionalnom predvorju, a ne samo predvorju za odmor. Prekomjerno proširenje može uzrokovati pomicanje; nedovoljno proširenje ugrožava brtvu.
- Raspored zuba:Nagib okluzalne ravni, položaj zuba u odnosu na greben grebena i nagib kvržice utiču na stabilnost. Studija iz 2026. pokazala je da mjerenje ugla međukrestalne linije i prilagođavanje rasporeda zuba u skladu s tim značajno poboljšavaju stabilnost proteze u odnosu na softverski zadani raspored.
Ovi parametri pokazuju zaštoCAD/CAM tačnost protezezavisi i od softverskih mogućnosti i od kliničke i tehničke prosudbe primenjene tokom projektovanja.
Softver nije neutralan
Različite CAD platforme mogu različito rukovati istim podacima skeniranja.
Algoritmi interpolacije koji popunjavaju praznine u podacima skeniranja, zadane postavke za debljinu baze i logika automatskog postavljanja zuba mogu varirati. Proteza dizajnirana u jednom softverskom okruženju i proizvedena na jednoj mašini nije automatski zamenljiva sa istim podacima obrađenim u drugom sistemu bez ponovne validacije.
Faza projektovanja je takođe u kojoj tehničarska procena ostaje posebno važna.
Softver može automatizirati geometriju. Ne automatizira kliničko prosuđivanje.
Glodanje naspram . 3D štampanja: Kako proizvodnja utiče na tačnost
Subtractive Manufacturing: glodane proteze
Glodane digitalne proteze se proizvode od pre-polimerizovanih PMMA pakova.
Pošto je materijal već polimerizovan u kontrolisanim industrijskim uslovima, postojinema polimerizacionog skupljanja tokom same faze mlevenja. Ovo je jedna od najvažnijih prednosti točnosti glodanja.
|
Parametar |
Mljeveni PMMA |
Printed Resin |
|
Polimerizacijsko skupljanje |
Nema tokom mljevenja iz prethodno polimeriziranog paka |
0,1–0,3% promjene dimenzija |
|
Čvrstoća na savijanje |
65–90 MPa (zadovoljava ISO 20795) |
50–65 MPa (ispod praga za neke aplikacije) |
|
Dimenzijska stabilnost preko 14 dana |
Stabilno |
Mjerljivo iskrivljenje, najveće na stražnjoj nepci i regijama tuberoznosti |
|
Završna obrada |
Gusto, poliranje |
Linije slojeva zahtijevaju naknadnu obradu |
|
Troškovi opreme |
Visoko, posebno za 5-osno glodanje |
Niži za mnoge DLP/SLA sisteme štampanja |
Studija iz 2024. kvantificirala je da DLP-štampane baze maksilarnih proteza pokazuju mjerljivu deformaciju tokom 14 dana, s najvećim iskrivljenjem koje se javlja u području stražnjeg nepčanog pečata i bilateralnim tuberoznim područjima – upravo u zonama koje su najkritičnije za retenciju.
Ovo nije samo teorijska briga. Predstavlja mjerljivu promjenu upristajanje baze protezekoji je prvobitno dizajniran.
Aditivna proizvodnja: 3D štampane proteze
3D štampane protezenude brzinu, isplativost i mogućnost proizvodnje složenih geometrija.
Međutim, nekoliko varijabli utičePreciznost 3D štampane proteze, uključujući:
- Orijentacija štampe
- Debljina sloja
- Svojstva smole
- Postavljanje podrške
- Procedure pranja
- Protokol nakon stvrdnjavanja
Štampane smole se podvrgavaju svetlosnoj polimerizaciji koja dovodi do promene dimenzija. Sistematski pregled proizvodnje digitalnih uklonjivih proteza otkrio je da je subtraktivna proizvodnja pokazala superiornu okluzalnu tačnost u usporedbi s aditivnom proizvodnjom i konvencionalnim metodama.
Praktična presuda
Glodanje ostaje mjerilo točnosti za definitivne digitalne proteze u kontekstu o kojem se ovdje raspravlja.
Štampanje je održivo za isprobavanje proteza, hirurških vodiča i privremenih proteza gdje preciznost ispod 100 mikrona možda nije primarni zahtjev.
Za definitivnu protezu u kojoj su dugotrajno prianjanje i retencija važni, stabilnost dimenzija pre-polimerizovanog mlevenog PMMA predstavlja važnu proizvodnu prednost.
To ne znači da će svaka glodana proteza automatski bolje pristajati od svake štampane proteze. Kalibracija opreme, CAD dizajn, odabir materijala, proizvodni protokoli, naknadna obrada ikontrola kvaliteta digitalnih protezaipak određuju konačni klinički rezultat.
Ponašanje materijala i dimenziona stabilnost
PMMA: I dalje je standard
Polimetil metakrilat (PMMA) se koristi kao osnovni materijal za protezu više od 80 godina zbog svoje kombinacije dimenzionalne stabilnosti, mehaničke čvrstoće, popravljivosti i biokompatibilnosti. Također ostaje široko korišteni osnovni materijal zaakrilna puna proteza.
CAD/CAM PMMA pakovi se polimeriziraju pod visokim pritiskom i temperaturom u industrijskim okruženjima, proizvodeći materijal sa značajno nižim sadržajem zaostalog monomera i većom čvrstoćom na savijanje od ručno obrađenog PMMA.
Komparativna studija četiri bazične smole za digitalne proteze iz 2026. godine otkrila je da mljevena CAD/CAM PMMA i mljevena ADT smola ispunjavaju zahtjeve čvrstoće na savijanje za kompletne baze proteza iznad 65 MPa, dok su dvije 3D štampane smole pale ispod ovog praga.
Kada izbor materijala podriva tačnost
Čak i najbolje skeniranje idizajn digitalne protezene može nadoknaditi materijal koji se deformiše u radu.
Štampane smole koje upijaju vodu, puze pod okluzalnim opterećenjem ili se iskrivljuju tokom naknadnog stvrdnjavanja mogu uzrokovati da se proteza koja je točno prilijepila pri porođaju vremenom olabavi ili postane neugodna.
Početna tačnost je možda bila stvarna. Materijal ga nije uspio održati.
Ova razlika izmeđutačnost proizvodnjeidugoročna stabilnost dimenzijaje važno pri procjeni materijala za digitalnu protezu.
Kako se greške akumuliraju u toku rada digitalne proteze
Accuracy is not simply additive - errors can interact and compound throughout the tok rada digitalne proteze.
Skeniranje s greškom istinitosti od 50 mikrona, dizajn koji uvodi 30 mikrona interpolacijskog odstupanja i proizvodni proces sa 100 mikrona skupljanja ne moraju nužno proizvesti protezu s točno 180 mikrona ukupne greške. Konačna baza može odstupiti 200-300 mikrona od predviđenog uklapanja jer svaka faza utiče na sljedeću.
Tabela u nastavku rezimira kako svaka faza doprinosi ili kontrolira ukupni budžet greške:
|
Stage |
Primarni izvor greške |
Tipična veličina |
Ublažavanje |
|
Intraoralno skeniranje |
Šivanje na sluzokoži bez osobina |
50–200 mikrona |
Funkcionalno skeniranje granica; iskusan operater |
|
Odnos vilice |
Statički CR naspram uobičajenog zatvaranja |
Okluzalni odstup od 0,5–1 mm |
Trasiranje gotičkog luka; probna verifikacija |
|
CAD dizajn |
Zadane postavke granice i post-brane |
100–300 mikrona |
Prilagođeni parametri; tehničarska presuda |
|
Manufacturing |
Polimerizacijsko skupljanje u štampi |
0,1–0,3% linearno |
Mljeveni PMMA za definitivne proteze |
|
Starenje materijala |
Sorpcija vode, puzanje |
Progresivna tokom meseci |
PMMA visokog kvaliteta; pravilno naknadno očvršćavanje za štampane smole |
Zbog toga procjena samo nominalne tačnosti skenera, štampača ili glodalice daje nepotpunu slikutačnost izrade digitalnih proteza.

Šta zapravo određuje tačnost digitalne proteze
Preciznost digitalne proteze određuje najslabija karika u toku rada - a ne najnapredniji komad opreme.
Mlin sa pet osovina ne može popraviti loše skeniranje. Visoko precizan skener ne može kompenzirati netačne podatke o odnosu čeljusti. Sofisticirani CAD softver ne može u potpunosti prevazići skupljanje materijala u štampanoj bazi.
Prakse koje dosljedno proizvode precizne digitalne proteze dijele tri osobine: skeniraju sa strategijom dizajniranom za bezube lukove, provjeravaju odnos čeljusti probom prije konačne proizvodnje i odabiru metodu proizvodnje i materijal prikladan za traženi nivo dimenzionalne stabilnosti.
Sve ostalo je optimizacija oko tih osnova.
Sistematski pregled i metaanaliza iz 2025. 19 randomiziranih kontroliranih studija koje su uključivale 498 pacijenata otkrile su da dok digitalne i konvencionalne proteze pokazuju uporedive kliničke rezultate u retenciji, snazi žvakanja i zadovoljstvu pacijenata, digitalni tijek rada značajno smanjuje vrijeme otiska i broj tačaka prilagođavanja nakon umetanja.
Prednost digitalnih proteza u preciznosti je stvarna - ali samo kada se svaka faza radnog procesa izvodi disciplinovano.
Zaključak
Ono što određuje tačnost digitalne proteze nije jedan skener, jedan CAD program, jedna glodalica ili jedan materijal.Preciznost digitalne proteze je kumulativni rezultat preciznog prikupljanja kliničkih podataka, pouzdane evidencije odnosa čeljusti, odgovarajućeg CAD dizajna, kontrolisane proizvodnje, stabilnih materijala, pažljive naknadne obrade i dosledne kontrole kvaliteta.
Za stomatologe i zubne laboratorije, najpouzdaniji tok rada digitalne proteze je stoga onaj u kojem se svaka faza kontrolira i provjerava, a ne oslanja se samo na specifikacije opreme.
ADS Dental Laboratory dooje digitalni stomatološki laboratorij s punom uslugom u Shenzhenu, Kina, koji pruža dugoročne usluge vanjskih izvršitelja dentalnih laboratorija i prilagođenu proizvodnju restauracija za inozemne stomatologe i zubne laboratorije. Naše mogućnosti uključuju dizajn digitalnih proteza, CAD/CAM obradu, digitalno skeniranje, glodanje, 3D štampanje, praćenje slučaja i strukturiranu kontrolu kvaliteta.Kontaktirajte nas kako biste razgovarali o vašim slučajevima digitalnih proteza, zahtjevima proizvodnje ili dugoročnim potrebama za vanjskim suradnicima.
FAQ
Koliko su precizne digitalne proteze?
Digitalne proteze mogu postići visok nivo dimenzionalne tačnosti, ali konačni rezultat ovisi o cjelokupnom toku rada. Kvalitet intraoralnog skeniranja, zapisi odnosa vilice, CAD dizajn, parametri glodanja ili 3D štampanja, stabilnost materijala i naknadna obrada mogu uticati na konačno pristajanje proteze.
Stroj za proizvodnju visoke preciznosti ne može kompenzirati netačne kliničke podatke snimljene ranije u toku rada.
Šta uzrokuje da digitalna proteza loše pristaje?
Loše pristajanje digitalne proteze može biti rezultat nepreciznog skeniranja bezubog luka, nepotpunog hvatanja granice, netačnih zapisa o odnosu vilice, neodgovarajućih CAD parametara, izobličenja proizvodnje, polimerizacijskog skupljanja ili grešaka tokom naknadne obrade.
Identifikacija izvora zahtijeva procjenu cjelokupnog digitalnog toka posla umjesto pretpostavke da problem nastaje u jednom proizvodnom koraku.
Da li su glodane proteze tačnije od 3D štampanih proteza?
Glodane proteze napravljene od pre-polimerizovanog PMMA generalno nude jaku dimenzijsku stabilnost jer materijal ne podleže polimerizacionom skupljanju tokom procesa mlevenja.
3D štampane proteze takođe mogu postići klinički korisnu tačnost, ali orijentacija štampe, svojstva smole, debljina sloja, pranje i naknadno stvrdnjavanje mogu dovesti do varijacija u dimenzijama.
Konačni rezultat stoga ovisi i o metodi proizvodnje i o tome koliko je dobro kontroliran proces.
Utječe li intraoralno skeniranje na tačnost digitalne proteze?
Da. Intraoralno skeniranje jedan je od najvažnijih čimbenika koji utječu na preciznost digitalne proteze, posebno kod potpuno bezubih lukova.
Bezosobne i pokretne mukozne površine otežavaju šivanje slike od skeniranja zubnih lukova. Strategija skeniranja, hvatanje granice, tehnika operatera i dužina skeniranog raspona mogu utjecati na točnost rezultirajućeg digitalnog modela.
Kako zubotehnički laboratorij može poboljšati konzistentnost digitalne proteze?
Dentalna laboratorija može poboljšati konzistentnost standardizacijom prijema slučajeva, evaluacijom skeniranja, parametrima CAD dizajna, provjerom odnosa čeljusti, proizvodnim postavkama, naknadnom obradom i završnom kontrolom kvaliteta.
Kalibracija opreme, sljedivost tehničara, ponovljivi proizvodni protokoli i strukturirana inspekcija posebno su važni kada laboratorij radi sa slučajevima digitalnih proteza u velikom obimu.